
Molde de pared delgada


Descripción del Producto
El moldeo de pared delgada es una forma especializada de moldeo por inyección convencional que se centra en la producción en masa de piezas de plástico delgadas y ligeras, sin comprometer la estructura, con el fin de lograr ahorros en costos de material y ciclos más cortos. Estos ciclos más rápidos mejoran la productividad y se traducen en menores costos por pieza, por lo que el moldeo por inyección de pared delgada se aplica ampliamente a envases ligeros de alimentos.
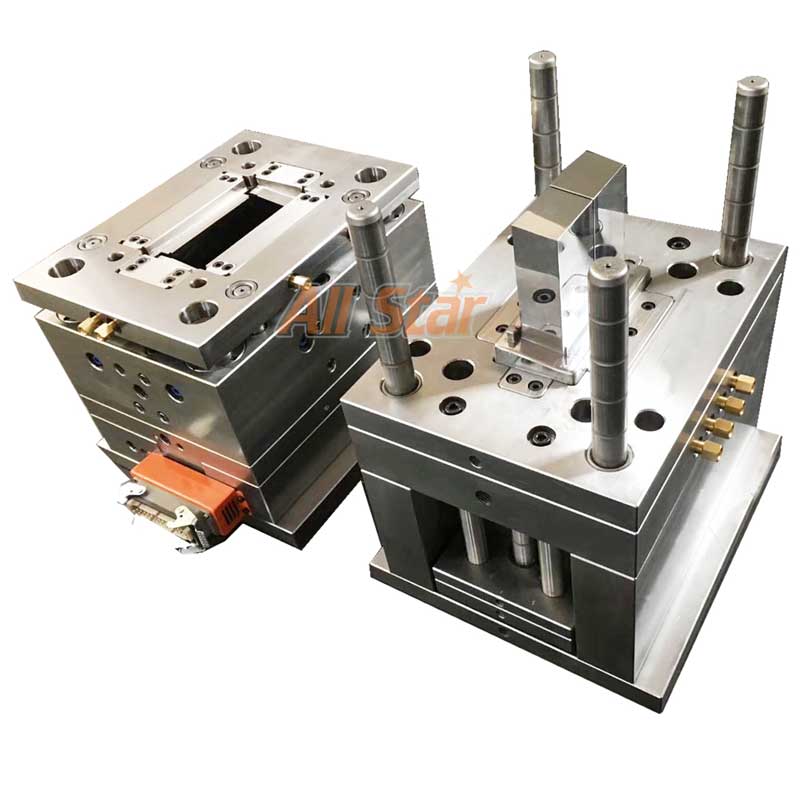
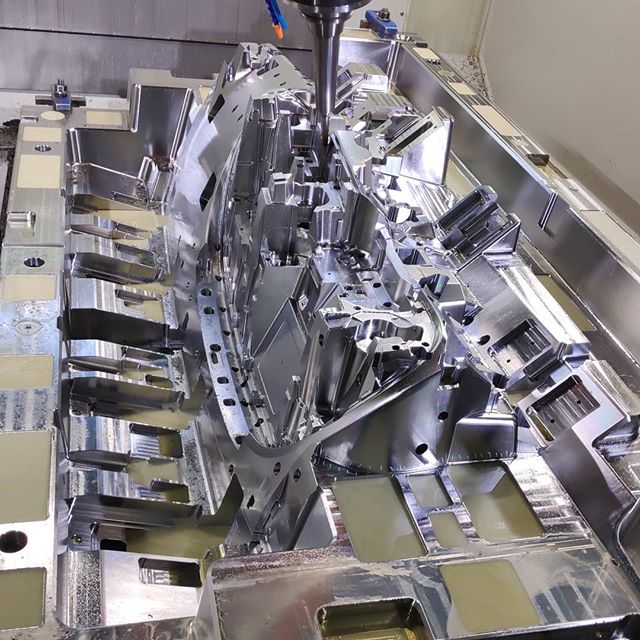
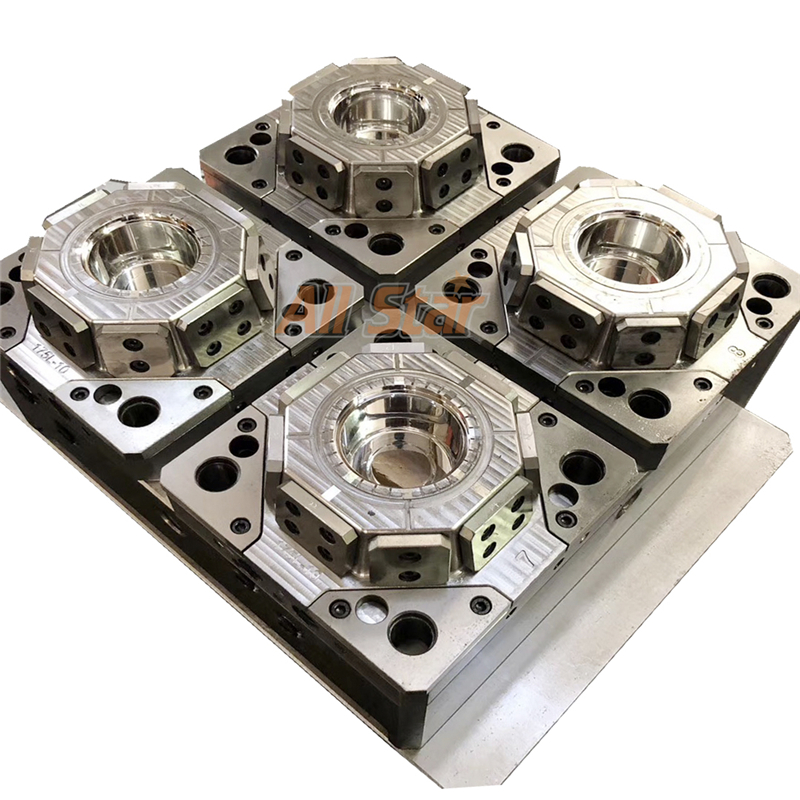
All Star Plast cuenta con amplia experiencia en la fabricación de moldes de pared delgada de alta calidad para productos. Cada año fabricamos más de 50 juegos de moldes de pared delgada, como moldes de plástico para envases de alimentos y moldes IML de pared delgada. Debido a su diseño delgado y ligero, nos centramos en el fresado preciso de los moldes y en un buen sistema de refrigeración para acortar el tiempo de ciclo. Disponemos de una cámara de temperatura constante para nuestras máquinas CNC de alta velocidad con una tolerancia de 0,02 mm. Para acortar al máximo los tiempos de ciclo, instalamos canales de refrigeración cerca de la superficie de moldeo y utilizamos cobre, un material de alta refrigeración. Normalmente, para estos moldes utilizamos acero H13 o S136 con una dureza HRC de entre 42 y 48, lo que garantiza no solo el tiempo de ciclo, sino también la vida útil del molde. Fabricamos cada cavidad y núcleo de forma independiente.
Existen algunos requisitos básicos para la producción de piezas moldeadas de pared delgada. Algunos de ellos son:
Las paredes delgadas requieren máquinas especiales para su fabricación. Se requieren máquinas con tecnología de punta y diversas funciones de control. Deben ser capaces de generar alta velocidad y presión para piezas de paredes delgadas. Las máquinas deben ser fiables y lo suficientemente resistentes para un proceso de trabajo prolongado. Deben soportar la alta presión de la cavidad y el tonelaje de cierre.
- Para el éxito del moldeo de paredes delgadas, los parámetros del proceso son cruciales. Desempeñan un papel fundamental en la fabricación de paredes delgadas. El ajuste de parámetros es limitado para el margen de operación. Por lo tanto, el proceso debe optimizarse para producir piezas de alta calidad.
- Cualquier diferencia o variación en el tiempo puede afectar la calidad de las piezas delgadas, como rebabas y disparos cortos. Por lo tanto, el tiempo debe estabilizarse y no variar durante la operación. Algunas piezas necesitan 0,1 segundos para una mejor producción. Las piezas con secciones de pared más gruesa tienen una ventana operativa más amplia. Esto facilita la fabricación y operación de moldes de pared delgada.
- Un mantenimiento adecuado y regular es esencial para el proceso de moldeo de piezas de pared delgada. Dado que los moldes de pared delgada requieren una alta tolerancia, cualquier residuo en la superficie puede afectar la calidad. La calidad de los moldes multicavidad puede verse afectada por un mantenimiento inadecuado e irregular.
- Los robots se utilizan para apilar y retirar piezas en la fabricación de paredes delgadas. También se utilizan en el envasado de alimentos. Es fundamental saber operar robots y tener los conocimientos necesarios sobre ellos. Esto es fundamental para un moldeo de paredes delgadas exitoso.
- Para mantener constante la temperatura superficial, se pueden ubicar las líneas de refrigeración sin bucle directamente en el núcleo, y la cavidad puede bloquearlas.
- Para mantener la temperatura del acero, conviene aumentar el flujo de refrigerante. La diferencia de temperatura entre el refrigerante de retorno y el de suministro debe ser inferior a 5°F a 10°F. No debe superar estas temperaturas.
- El llenado rápido y la alta presión requirieron la inyección del material fundido en la cavidad. Esto ayudará a congelarlo. Supongamos que una pieza estándar se llena en dos segundos. Entonces, una reducción del 25% en el espesor requiere una gota para un tiempo de llenado del 50% en un segundo.
- Elija un material de molde que no contribuya al aumento del desgaste del molde. Este material se inyectará en la cavidad a alta velocidad. Debido a la alta presión de la pared delgada, se debe fabricar un molde resistente. El acero rígido y el acero H-13 proporcionan mayor seguridad al herramental de paredes delgadas. Puede utilizar acero P20 para la aplicación convencional.
- Para minimizar el tiempo de ciclo, puede optar por un cepillo de colada y un canal caliente. Al reducir el espesor de la pared, puede reducir el tiempo de ciclo en un 50 %. Se recomienda una gestión cuidadosa y adecuada del sistema de suministro del molde.
- No se puede lograr un ciclo de vida rápido con una pared delgada. Los sistemas de refrigeración de moldes deben optimizarse para lograrlo.
- El moldeo de paredes delgadas es más costoso que otros métodos de moldeo. Hay que pagar más para obtener piezas resistentes y fiables. Un molde con un diseño deficiente se romperá más rápidamente y, además, puede ser perjudicial para las máquinas. Así que no sacrifique la calidad para ahorrar dinero.
Un conocimiento adecuado y profundo sobre la resolución de problemas en el moldeo por inyección es vital. Es necesario para el éxito del moldeo de piezas de pared delgada. Solo personal con experiencia no puede garantizar la calidad y la fiabilidad de las piezas. Una configuración incorrecta de parámetros y pequeños fallos pueden empeorar el moldeo. Por lo tanto, elegir una empresa de moldeo cualificada es esencial.
Además, también fabricamos otros moldes para contenedores de alimentos, como cajas de helado, contenedores para usar en el refrigerador o la cocina, moldes para cajas de sándwich, etc.
1. Capacidad del molde
El molde apilado es una buena fuente que mejora la producción per cápita. La unidad de sujeción debe ser larga y resistente para soportar el peso y el recorrido adicionales.
2. Integración
Un buen diseño de abrazadera ayuda a lograr movimientos rápidos y precisos. La falta de precisión en la abrazadera puede aumentar el tiempo de moldeo. Esto es crucial para las aplicaciones de IML cuando el molde se abre para la extracción de piezas.
3. Velocidad
Para la fabricación de paredes delgadas, la velocidad es un factor más crítico que la presión. El flujo rápido de plástico facilitará un llenado adecuado y óptimo de la pieza. La alta velocidad se convierte en causa de alta presión. Resulta útil para reducir la presión dentro del molde.
4. Diseño de abrazaderas
La forma de aplicar la fuerza de sujeción al molde depende del grado de flexión. Un buen diseño no tiene mayor importancia en
Categorías de productos
-

Moldes de plástico para muebles de patio al aire libre
-
Caja de helado Food Container
-

Molde de inyección de cestas de lavandería de plástico
-
Fábrica de moldes OEM para parachoques de automóviles
-

Molde para productos transparentes (acrílico, PC, PET)
-
Cocina con recipientes de plástico para almacenar alimentos, caja que contiene...


